全国服务热线:88550560-8212
不锈钢铸造加工的产生气孔的主要原因:
01:涂料的透气性差或者负压不足,充填砂的透气性差,不能及时排出型腔内的气体及残留物,在充型压力下形成气孔。
02:浇注速度太慢,未能充满浇口杯,暴露直浇道,卷入空气,吸入渣质,形成携裹气孔和渣孔。
03:泡沫模型气化分解生成大量的气体及残留物不能及时排出铸型,泡沫、涂料层填充干砂的干燥不良,在液态合金的高温包围下,裂解出大量的氢气和氧气侵入铸件是形成气孔的主要原因。
04:由于浇注系统设计不合理,金属液的充型速度大于泡沫气化退让及气体排出速度,造成充型前沿将气化残留物包夹在金属液体中再次气化形成内壁烟黑色的分解气孔。
05:浇口杯与直浇道以及浇注系统之间的连接处密封不好,尤其是直浇道与浇口杯的连接密封不好,在负压的作用下很容易形成夹砂及气孔,这种现象可以用伯努利方程计算和解释。
06:型砂的粒度太细,粉尘含量高,透气性差,负压管道内部堵塞造成负压度失真,使型腔周围的负压值远远低于指示负压,气化物不能及时排出涂层而形成气孔或皱皮。
07:浇注温度低,充型前沿金属液不能使泡沫充分气化,未分解的残余物质来不及浮集到冒口而凝固在铸件中形成气孔。
08:钢水脱氧不良、炉台、炉内、包内除渣不净,镇静时间过短,浇注过程中挡渣不力,浇注工艺不合理造成渣孔。
09:内浇道开设位置不合理,充型时形成死角区,由于型腔内气体压力作用,使气化残留物积聚在死角处形成气孔,内浇道截面积过大,使充型速度大于泡沫气化退让速度,吞食泡沫,在合金内部分解气化,而气体无法排出形成气孔。
10:浇口杯容量太小,金属液形成涡流,侵入空气生成气孔。
不锈钢铸造或称熔模铸造,硅溶胶工艺。是一种少切削或无切削的铸造工艺,是铸造行业中的一项优良的工艺技术,其应用普遍,不仅适用于各种类型、各种合金的铸造,而且生产出的铸件尺寸精度、表面质量比其它铸造方...
影响精密铸造的四个要数铸件作为我们日常生活中经常会用到的产品,主要受以下四个因素影响:一、铸铁件设计工艺性。在进行设计的时候,除了根据工作条件和金属材料性对铸件几何形状和尺寸进行确定,还要根据铸件工艺...
精密铸造中灰口铁铸件中的石墨片,有切削非金属基体,毁坏其陆续性,使其强度升高的作用。从强度思忖,应防止产成长而薄的石墨片和细小的石墨片,具显然位置性的石墨片反应尤大。掌握石墨片的散布情况,是保障灰口铁铸件功...
关报道称,“十五”、“十一五”期间,精密铸造机械行业主要经济指标的年均增长都在30%以上,高于机床工具全行业平均增长水平,特别是利润增长更快,年均利润增长高达46%,同时也保持较高的市场销售水平。另外,树脂...
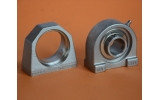
一般的,金属型用铸铁和铸钢制成。铸件的内腔既可用金属芯、也可用砂芯。金属型的结构有多种,如水平分型、重直分型及复合分型。其中垂直分型便于开设内浇口和取出铸件;水平分型多用来生产薄壁轮状铸件;复合分...
为了保证精密铸造的质量,应根据铸件的主要用途和规定选择不同的检查方法,并立即发现不允许的缺陷。铸件检查的关键包括铸件表面质量检查,铸件基本质量检查以及铸件质量综合评估。在精密铸造领域,其特点是每个过程...


时间:2021-03-23
时间:2021-06-03
时间:2021-10-21
时间:2020-09-28
时间:2021-03-19