全国服务热线:88550560-8212
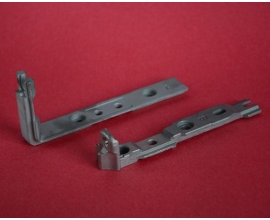
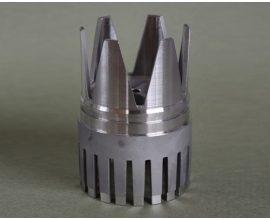
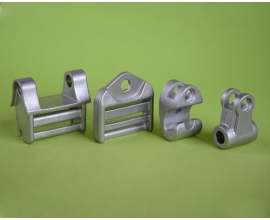
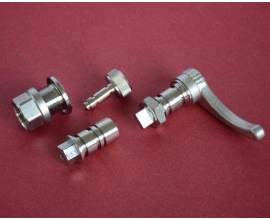
精密铸造的它包括:熔模铸造、陶瓷型铸造、金属型铸造、压力铸造、消失模铸造。
其中较为常用的是熔模铸造,也称失蜡铸造:选用适宜的熔模材料(如石蜡)制造熔模;在熔模上重复沾耐火涂料与撒耐火砂工序,硬化型壳及干燥;再将内部的熔模溶化掉,获得型腔;焙烧型壳以获得足够的强度,及烧掉残余的熔模材料,;浇注所需要的金属材料;凝固冷却,脱壳后清砂,从而获得高精度的成品。根据产品需要或进行热处理与冷加工和表面处理。
上一页:Collar-垫片-锁紧环
下一页:没有了…
不锈钢铸造件在刚生产出来之时,我们可能不太会注意到它身上存在的一些加工条纹。 不锈钢铸件在刚生产出来之时,我们可能不太会注意到它身上存在的一些加工条纹,这些条纹并不是我们刻意加工上去的,那么为什...
精密铸造厂精密铸件的工艺设计我们根据客户提供的样品设计模具或是图纸,用CAE模拟浇注软件设计浇铸系统。模具制作:我们根据样品或图纸做出产品的三维造型,并用此三维图制作铝制或钢制的模具。注蜡:将液态蜡和固...
熔模精密铸造是指用易熔材料制成可熔性模型,在其上涂覆若干层特制的耐火涂料,经过干燥和硬化形成一个整体型壳后,再用蒸汽或热水从型壳中熔掉模型,然后把型壳置于砂箱中,在其四周填充干砂造型,朂后将铸型放入焙...
精密铸造是相对于传统的铸造工艺而言的一种铸造方法。它能获得相对准确地形状和较高的铸造精度。较普遍的做法是:首先做出所需毛坯(可留余量非常小或者不留余量)的电极,然后用电极腐蚀模具体,形成空腔。再用浇铸的...
浇注时铸件在铸型中所处的位置影响精密铸件质量、尺寸精度、造型工艺难度。浇注位置的选择原则:1.精密铸造的重要加工面或主要加工面朝下或位于侧面:浇注时,金属液中得气体、熔渣及铸型中得砂粒会上浮,有可能使铸...

精密铸造的技术要求分析!技术要求,方法适应例如砂型铸造,大量生产的工厂应创造条件采用技术先进的造型、造芯方法。老式的震击式或震压式造型机生产线生产率不够高,工人劳动强度大,噪声大,不适应大量生产的要求...

时间:2021-02-25
时间:2021-06-11
时间:2021-10-14
时间:2021-03-24

时间:2021-01-27