
全国服务热线:88550560-8212
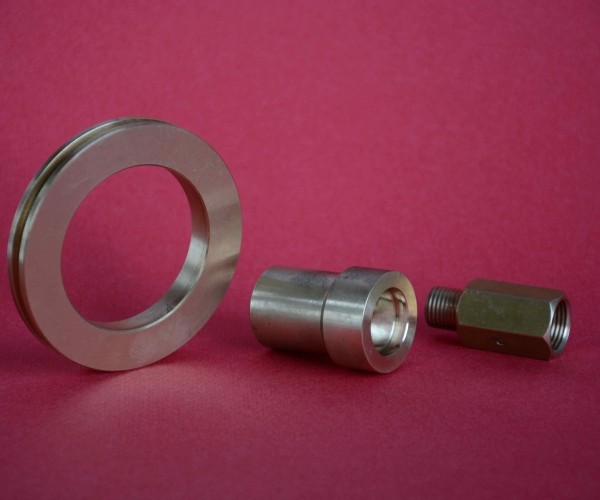
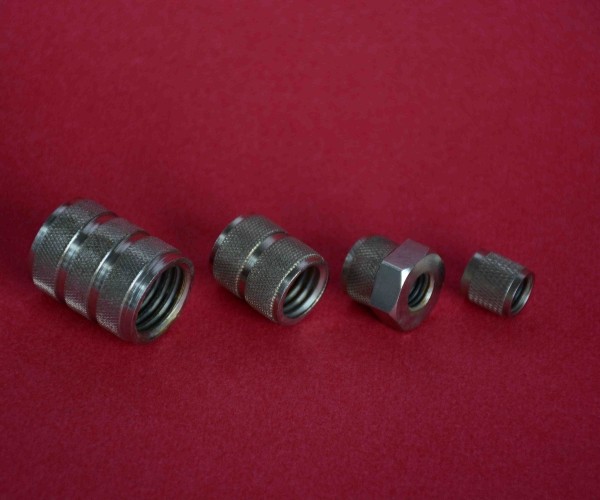
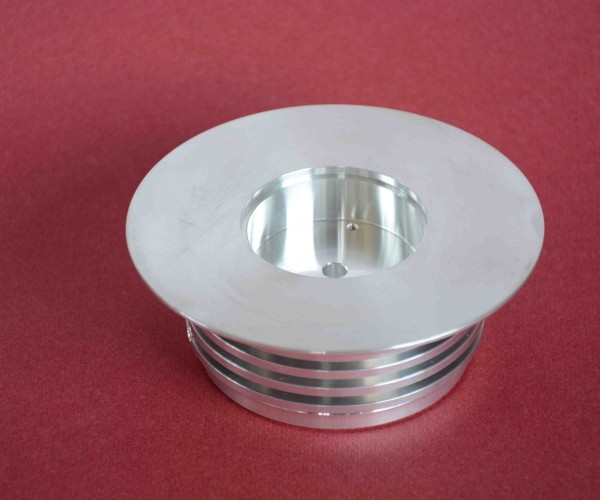
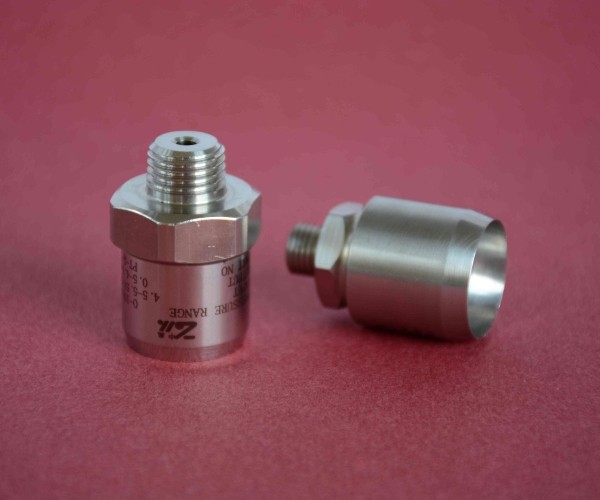
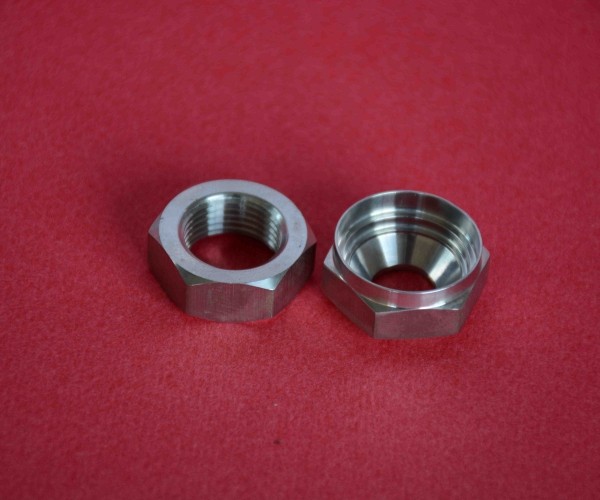
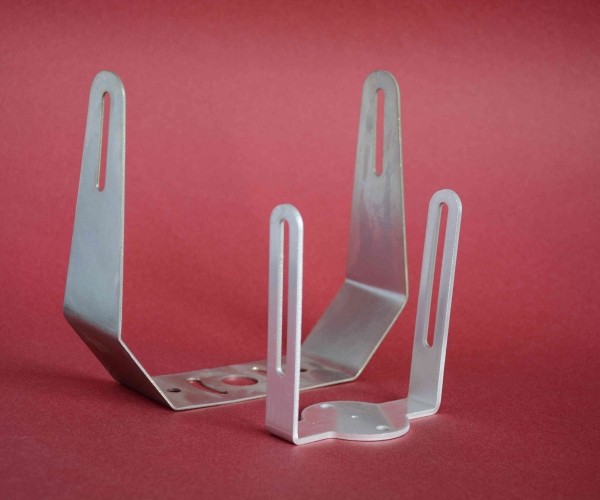
在五金行业,精密铸造的零部件和精加工的零部件都有广泛应用。精密铸造的部件,如锁具外壳、门把手、灯具配件和铰链,通过高度精准的铸造工艺,确保产品结构坚固耐用,提升产品质量和耐用性。而精加工的零部件,如锁芯、门轴等,通过精加工工艺,保证产品的精准配合和操作顺畅,提升用户体验。这两种技术的结合,为五金行业提供了高品质、多样化的零部件,满足了市场对功能性和美观性的需求,推动了五金产品的不断创新和发展。

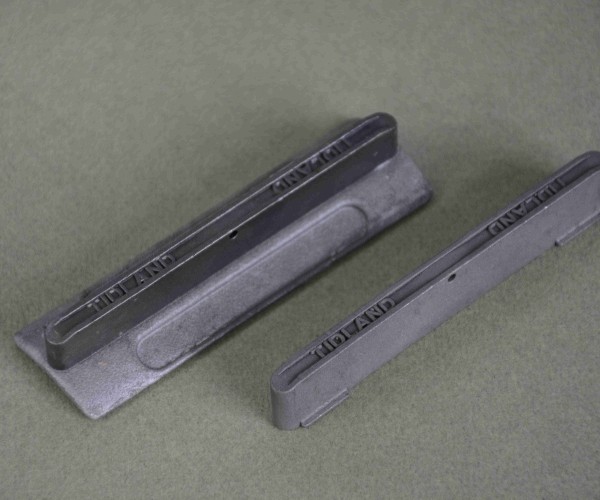
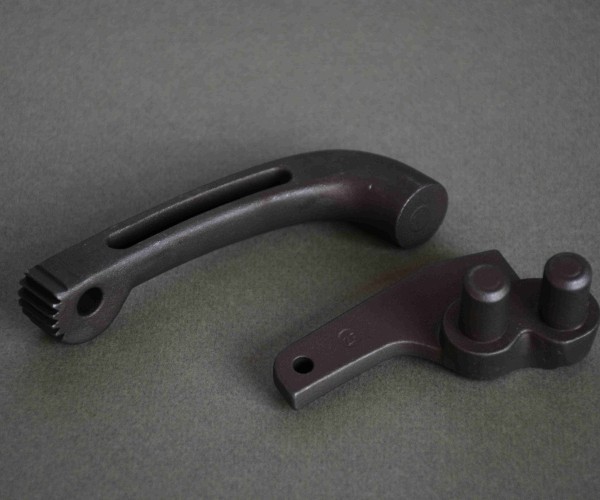
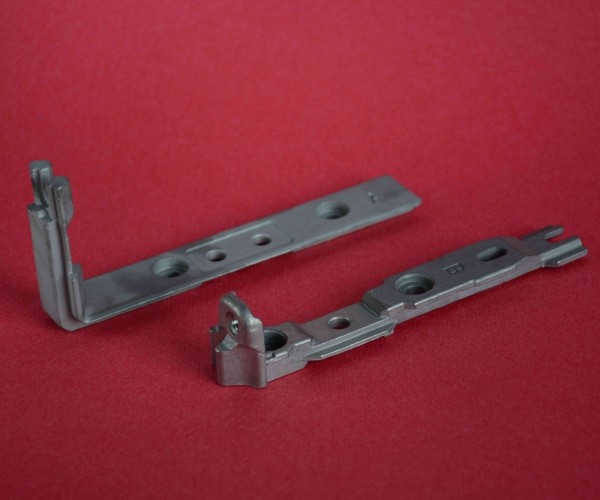
以下是可造成精密铸造的尺寸精度缺陷的几个因素:1、铸件结构的影响。铸件壁厚,收缩率大,铸件壁薄,收缩率小;自由收缩率大,阻碍收缩率小。2、铸件材质的影响。材料中含碳量越高,线收缩率越小,含碳量越低,线收...
在不锈钢铸造上,在其方式方法的选择上,应考虑到的主要是为方法适应性,以及是否可以经过设备等。采用的造型或造芯技能,来进步工作速率。而关于黑色金属的铸造,其是可以使用铸造的。不锈钢铸造在展开应用的全...
不锈钢铸造的机械性能比铸铁高,但其铸造性能却比铸铁差。因为不锈钢精密铸造的熔点较高,钢液易氧化、钢水的流动性差、收缩大,其体收缩率为10~14%,线收缩为1.8~2.5%。为防止铸钢件产生浇不足、冷隔、缩孔和...
浇注时铸件在铸型中所处的位置影响精密铸件质量、尺寸精度、造型工艺难度。浇注位置的选择原则:1.精密铸件的重要加工面或主要加工面朝下或位于侧面:浇注时,金属液中得气体、熔渣及铸型中得砂粒会上浮,有可能使铸...
一般的,金属型用铸铁和铸钢制成。铸件的内腔既可用金属芯、也可用砂芯。金属型的结构有多种,如水平分型、重直分型及复合分型。其中垂直分型便于开设内浇口和取出铸件;水平分型多用来生产薄壁轮状铸件;复合分...
精密铸造中的铸造方法选择的原则是怎样的?1.优先采用砂型精密铸造。据统计,我国或是国际上,在全部铸件产量中,60~70%的铸件是用砂型生产的,而且其中70%左右是用粘土砂型生产的。主要原因是砂型铸造较之其它...
